数控车床加工光轴与数控锤 协同工艺解析
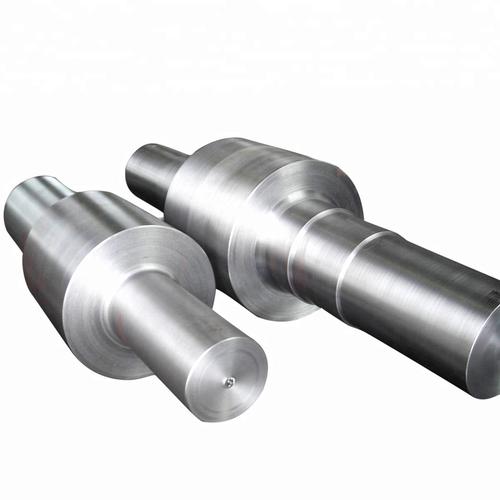
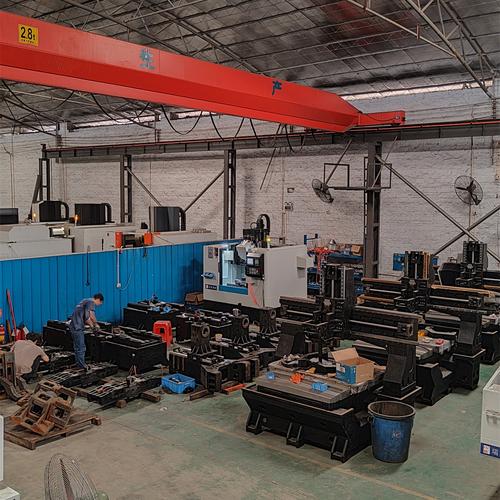
在现代机械制造领域,数控车床加工光轴与数控锤作为两种重要的加工设备和工艺,各自扮演着关键角色,同时又形成鲜明的对比与互补。本文将围绕这两个核心主题,从加工原理、工艺特点、应用场景以及协同制造等角度展开分析。\n\n一、数控车床加工光轴:精密回转体加工的核心技术\n\n光轴是一种常见的回转体零件,广泛应用于传动、导向、支撑等机械结构中,其典型特征是长度远大于直径,外圆表面和端面往往有较高的尺寸精度、几何公差和表面质量。数控车床加工光轴是一种高效、精密的加工方式,主要包括以下要点:\n\n1. 加工工艺\n- 材料:45钢、40Cr、轴承钢、不锈钢等。\n- 装夹:两顶尖或一夹一顶,并配中心架/跟刀架以增强刚性,减少变形。\n- 刀具:粗车常见用硬质合金外圆车刀,精车可用涂层刀片或CBN刀具。\n- 步骤:粗车外圆→半精车→精车;关键尺寸需刀补与在线测量;切削参数遵循“低速大进给”防止让刀,高速小进给保证光洁度。\n\n2. 关键技术\n- 误差防止:热变形、让刀变形和振动会显著影响加工精度,因此需要合理使用冷却液,optimize刀具角度与切削用量,控制切深与进给速度。\n- 精度要求:从IT8~IT9(普通光轴)到IT5~IT7(精密光轴), 表面粗糙度Ra从3.2μm可达0.2-0.4μm。\n- 螺纹、沟槽:可在车削中心具有轴向螺纹、径向沟槽的结构。
二、数控锤:金属成形与锻造的动力专家\n\n数控锤又称数控电液锤,是利用数控系统控制落锤运动,实现点击、重击、保压等不同的锻压动作的设备。数控锤主要适用于热锻和板料成形以及精锻出坯,它们的关键在于电脑控制在快速精确性方面的应用。制锤的技术分为以下几种传统常见控制方法以外,特别是对简单的动态参数反馈以及比较要求它的行程带来的能量击渣以达到同样的反应曲线都会使用阀改或电机独立调车实现更大应变和转速能力的精控制系统也是行业的一个基础部分\n\n对比:\n数控车床的关键形成包括静材料状态变动等方面,部分削削锻造只是前工。如果想实施缩短流程的联程还应处理好物流通对接的研发 但这已无核心线索了就不再掺述过多
如若转载,请注明出处:http://www.hldcsb.com/product/22.html
更新时间:2026-10-24 11:58:14