大型热锻液压机与数控锤 锻造装备的双核驱动
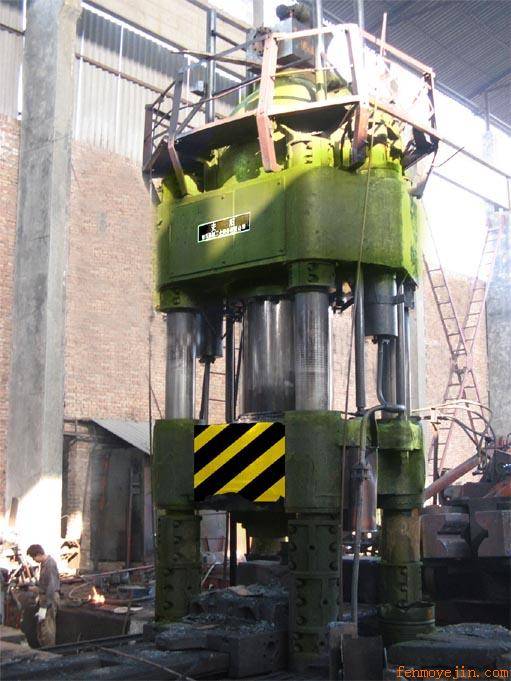
在重型装备制造领域,大型热锻液压机与数控锤是决定锻件质量与生产效率的两类核心设备。前者以稳定的静压力见长,后者以灵活的动态打击著称,二者在工艺上各有侧重,又常常协同配合,共同构成现代锻造车间的关键装备体系。
一、大型热锻液压机:静压力的极致运用
大型热锻液压机通过液压系统驱动活动横梁,对高温坯料施加持续、均匀的静压力,完成镦粗、拔长、冲孔、模锻等工序。其核心优势在于:
- 压力可控性强:可根据工艺曲线精确设定压制速度与保压时间,适合大截面锻件的压实与成形。
- 变形深入:静压力能够渗透至坯料心部,有效消除内部疏松、锻合缺陷,提升大型锻件的致密度与力学性能。
- 适合大型化:目前主流大型热锻液压机吨位可达数万吨,可锻造数百吨级的核电、水电、船舶用重型锻件。
- 自动化程度高:配备伺服控制、温度监测与位移反馈系统,实现工艺参数的可追溯与闭环调节。
其局限在于单位时间打击频次较低,对复杂形状件的小变形量控制不如锤类设备灵活,且设备投资与维护成本较高。
二、数控锤:动态打击的精准控制
数控锤是在传统空气锤、蒸汽-空气锤基础上发展而来的打击设备,通过数控系统对打击能量、打击频次、锤头行程进行程序化控制。其特点包括:
- 打击能量可调:根据坯料温度与变形阶段分档设定打击能量,避免过大能量导致开裂或过小能量造成表面硬化。
- 打击节奏可控:数控系统协调操作机与锤头的动作时序,实现“锤-机”联动,减少空打与等待时间。
- 适应性强:适合轴类、齿坯、连杆等中小型锻件的多品种、小批量生产,换模调参快捷。
- 成本优势:相较同等打击能力的大型液压机,数控锤设备投资与能耗较低,车间布置灵活。
其局限性在于打击力为冲击载荷,变形集中于表层,对特大型锻件的心部压实能力有限,且噪声与振动控制要求较高。
三、协同与选型:工艺匹配是关键
在实际生产中,两类设备并非替代关系,而是按锻件尺寸、材质、批量与质量要求进行合理配置:
- 大型自由锻件、厚壁筒体、饼类件:优先选用大型热锻液压机,以获得深层压实与均匀变形。
- 中小型模锻件、轴类件、批量多样的锻造任务:数控锤在灵活性与经济性上更具优势。
- 联合生产线:常见配置为液压机完成镦粗、拔长等制坯工序,数控锤完成终锻成形,兼顾效率与质量。
选型时应重点关注:坯料最大截面与重量、锻件精度等级、生产节拍要求、模具兼容性、能耗与维护成本,以及噪声与安全防护标准。
四、发展趋势
当前,大型热锻液压机正向更大吨位、更高控制精度与全流程数字化方向发展,例如集成锻造过程仿真与实时工艺修正功能。数控锤则在打击能量闭环控制、自动化操作机配套、降噪减振结构上持续优化,并逐步融入智能锻造单元。两类设备的数据接口与生产管理系统对接,已成为锻造车间智能化升级的基础条件。
大型热锻液压机与数控锤分别代表了静压成形与冲击成形两种技术路线,各有其不可替代的工艺价值。科学选型、合理搭配,才能在高品质锻件生产中实现效率、成本与质量的平衡。对于锻造企业而言,理解二者的能力边界与协同逻辑,是装备规划与工艺设计的首要前提。
如若转载,请注明出处:http://www.hldcsb.com/product/29.html
更新时间:2026-10-24 17:25:15