63kj全液压数控模锻锤与电液模锻锤在管钳锻造中的应用
一、引言
管钳作为石油、化工、建筑等领域广泛使用的工具,其钳头、钳柄等关键部件的锻造质量直接影响产品的强度、耐磨性和使用寿命。随着锻造行业向数字化、自动化方向发展,63kJ全液压数控模锻锤和电液模锻锤逐渐成为管钳锻造的主流设备,为管钳锻件的高效、精密生产提供了可靠保障。
二、63kJ全液压数控模锻锤的技术特点
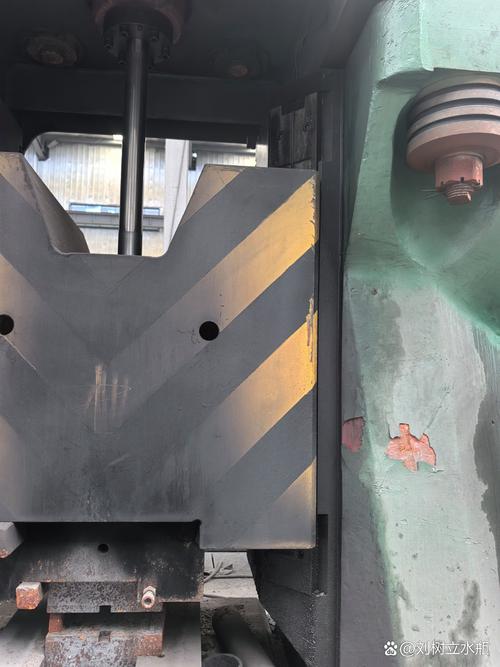
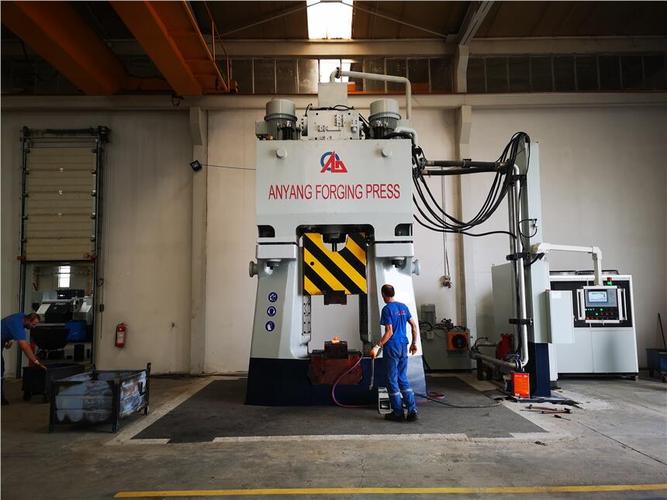
63kJ全液压数控模锻锤以63千焦耳的打击能量为核心参数,适用于中型管钳锻件的模锻成型。其主要特点包括:
- 全液压驱动:采用液压系统替代传统蒸汽或空气驱动,动力输出平稳,打击能量可精确控制,节能效果显著。
- 数控系统:配备PLC或工业计算机控制系统,可实现打击能量、打击次数、锻造节拍等参数的数字化设定与自动调节,保证批次一致性。
- 操作简便:触摸屏人机界面,工人可快速切换不同管钳规格的锻造程序,减少调整时间。
- 安全可靠:具备故障自诊断、过载保护等功能,降低设备维护成本和停机风险。
三、电液模锻锤在管钳锻造中的优势
电液模锻锤结合电动机驱动与液压传动,兼具电动锤的灵活性和液压锤的强大打击力。在管钳锻造中,其优势表现为:
- 能量调节范围宽:可根据管钳锻件的不同工步(预锻、终锻)灵活调整打击能量。
- 打击频次高:适合管钳这类中小型锻件的批量生产,提高生产效率。
- 模具寿命长:精确的打击控制减少模具冲击损伤,延长模具使用周期。
- 环境友好:无燃煤、燃气排放,噪音和振动相对较低。
四、数控锤在管钳锻造工艺中的应用
管钳锻造通常包括下料、加热、预锻、终锻、切边、校正等工序。63kJ全液压数控模锻锤配合电液模锻锤可组成柔性锻造生产线:
- 预锻工序:采用电液模锻锤进行初步成型,快速分配金属,为终锻做准备。
- 终锻工序:由63kJ全液压数控模锻锤完成精密成型,数控系统保证打击能量的精确重复性,使管钳钳头齿形、钳柄轮廓等关键尺寸稳定达标。
- 自动化衔接:通过机械手或操作机实现坯料在各工位间的自动传递,减少人工干预,提高生产节拍。
五、选型与使用建议
在选择63kJ全液压数控模锻锤或电液模锻锤用于管钳锻造时,应关注以下要点:
- 根据管钳最大锻件重量和成型难度确认打击能量是否匹配;
- 优先选择具备多程序存储和远程诊断功能的数控系统;
- 关注液压系统的冷却与过滤配置,保证连续生产稳定性;
- 定期对打击能量进行校准,确保锻件质量一致性;
- 配备合适的模具预热和润滑装置,延长模具寿命。
六、
63kJ全液压数控模锻锤与电液模锻锤的组合应用,为管钳锻造提供了高精度、高效率、低能耗的解决方案。随着数控技术的不断成熟,数控锤将在管钳及其他五金工具锻造领域发挥更大的作用,推动传统锻造向智能制造转型升级。
如若转载,请注明出处:http://www.hldcsb.com/product/42.html
更新时间:2026-10-24 06:25:20