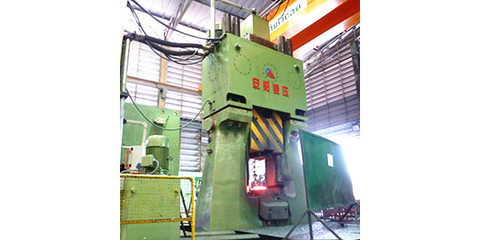
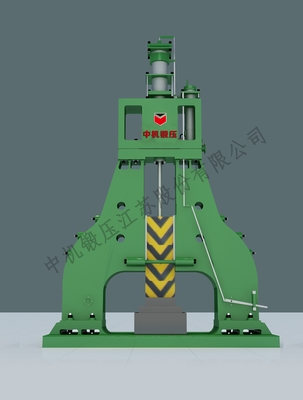
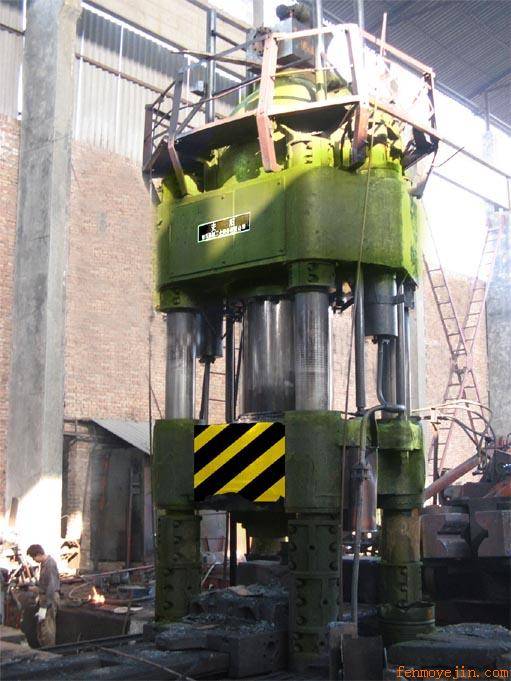
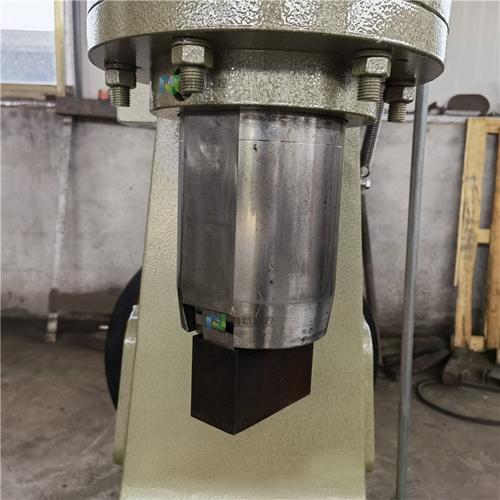
c88k-31.5kj程式控制全液压模锻锤 数控锻造时代的精密利器
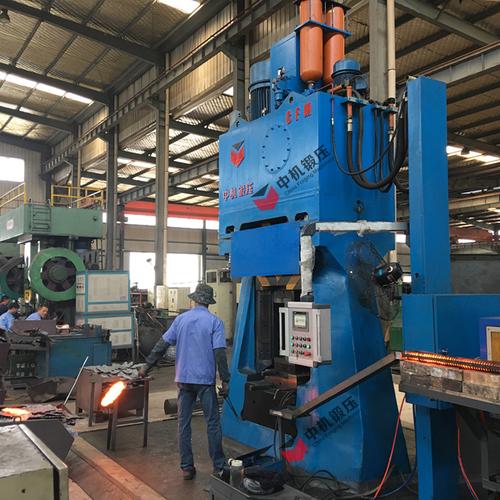
在现代锻造工业向自动化、智能化转型的进程中,c88k-31.5kj程式控制全液压模锻锤凭借其先进的数控技术与液压驱动系统的深度融合,成为中小型精密模锻件生产的核心装备之一。本文将围绕设备的技术特征、工作原理、应用优势及选型维护要点展开解析,为锻造企业设备升级提供参考。
一、设备概述与命名解析
“c88k-31.5kj”这一型号包含了丰富的信息。其中“c88k”系列通常指代程式控制全液压模锻锤的特定代系结构,“31.5kj”则明确标示了该锤的打击能量为31.5千焦,属于中等打击能量级别。此类设备常被业界简称为“数控锤”或“程式控制锤”,其本质是通过可编程控制器对液压驱动系统进行精确调控,实现打击能量、打击次数、锤头行程等参数的数字化设定与重复执行。与传统蒸空模锻锤相比,它彻底摆脱了蒸汽或压缩空气动力源,转而采用独立液压泵站供油,结构更紧凑,能耗更低,控制精度显著提升。
二、核心技术特征
- 全液压驱动系统
c88k-31.5kj采用闭式或半闭式液压回路,由主泵、蓄能器、主控阀及打击缸等组成。液压油作为传力介质,在程序指令下驱动锤头完成快速下行、打击、回程等动作。液压系统具备压力反馈与流量调节功能,确保每次打击能量偏差控制在±2%以内,这对多模膛模锻中不同工步的能量差异化需求尤为重要——预锻工步需轻击整形,终锻工步则需重击成形,程控系统可自动切换不同能量级别。
- 程式控制与数控界面
设备配备工业级PLC与触摸屏人机界面,操作者可预先存储多套锻造工艺程序,每套程序中可设定打击次数、单次打击能量、锤头行程高度、打击频率等参数。生产中只需调用相应程序,锤击过程便按预设时序自动运行。对于复杂模锻件,还可采用“轻-重-轻”的组合打击模式,有效避免模具过载和金属折叠缺陷。数控系统同时具备故障诊断与生产统计功能,便于设备管理与质量追溯。
- 打击能量与结构刚性
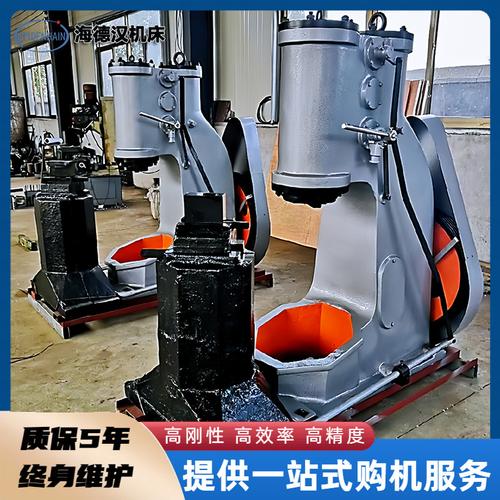
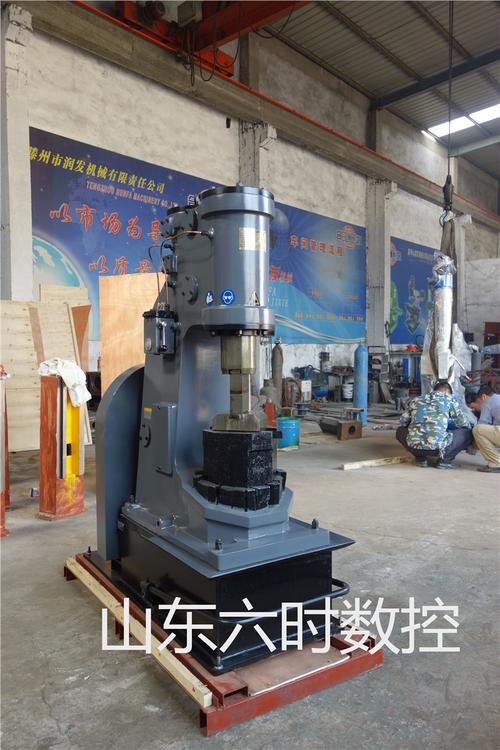
31.5kj的打击能量这一量级使其可覆盖从小型阀体、齿轮坯到中型连杆、法兰等多样锻件的成形需求。锤身采用铸钢或钢板焊接结构,经退火处理消除内应力,导轨采用耐磨铜板或滚柱导向,保证锤头运动精度。砧座与锤身通过减振装置连接,降低对地基的冲击振动。
三、与传统模锻锤的比较优势
- 能量控制精准:传统蒸空锤依赖人为控制节气阀,打击能量波动大;数控锤通过程序闭环控制,打击力一致性好,模具寿命可提高30%以上。
- 节能环保:无需蒸汽锅炉或空压站,电能消耗仅为蒸空锤的30%~40%,且无排汽噪音与热污染。
- 自动化程度高:可搭载操作机实现联动,减少人工干预,适配自动化锻造单元或柔性生产线。
- 工艺柔性化:同一台设备通过修改程序即可适应不同锻件生产,小批量多品种切换迅速。
四、典型应用场景
c88k-31.5kj数控模锻锤广泛适用于汽车摩托车锻件(如变速叉、同步环、万向节叉)、五金工具(扳手、钳类)、工程机械中小锻件及农具锻件的批量生产。在模具寿命要求高、锻件一致性要求严的场合,其数控优势体现得尤为明显。配合中频感应加热炉、辊锻制坯机与切边压力机,可组成一条高效的模锻生产线。
五、使用与维护要点
- 液压油清洁度:需定期检查滤芯,保持油液污染度在NAS 8级以内,避免阀卡滞。
- 打击能量校准:建议每月用标准试块进行能量标定,确保程式参数与实际输出一致。
- 模具预热与冷却:数控锤节奏稳定,模具热负荷大,需配备模温控制装置与喷雾润滑系统。
- 程序备份:PLC程序与工艺参数应定期备份,防止意外丢失影响生产。
c88k-31.5kj程式控制全液压模锻锤代表了中小型模锻设备从“经验驱动”向“数据驱动”转变的典型范例。它以31.5kj的适度打击能量和精准的数控性能,在锻造车间中扮演着“精密成形专家”的角色。合理选型、正确使用并注重日常维护,将充分释放其效能,助力企业提升锻件品质与生产效率。
如若转载,请注明出处:http://www.hldcsb.com/product/1.html
更新时间:2026-10-24 00:36:03