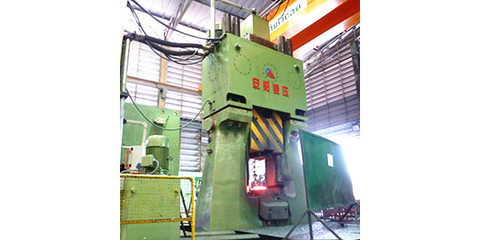
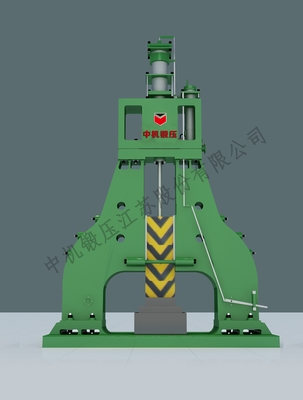
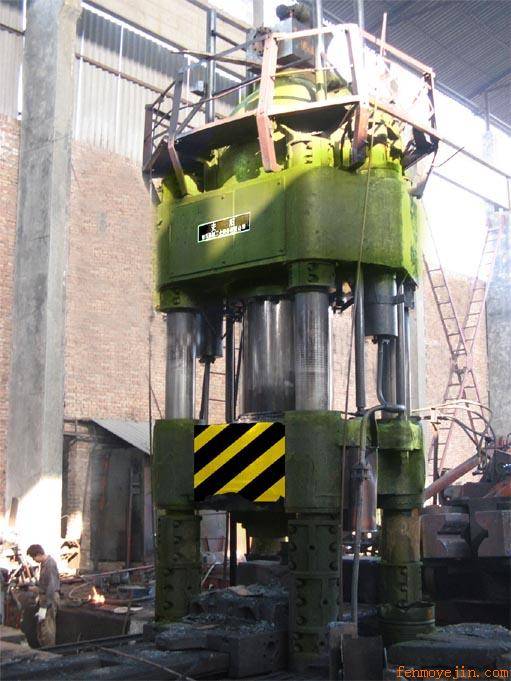
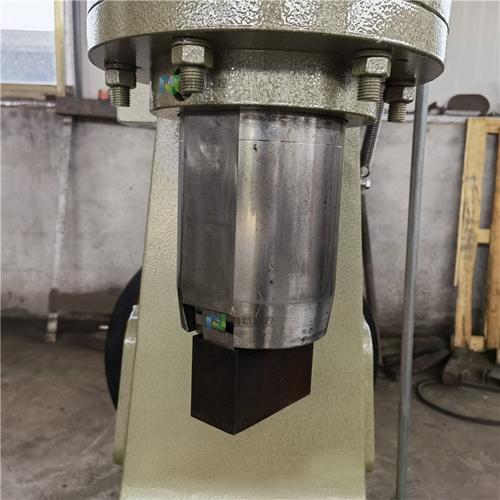
c88k-31.5kj程式控制全液压模锻锤 数控锻造设备的技术革新与应用
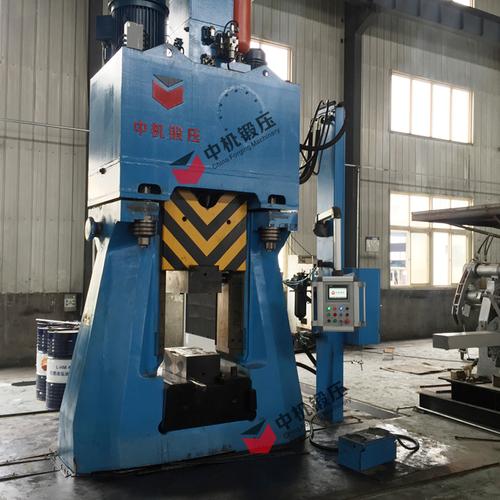
在锻造行业向智能化、精密化转型的今天,c88k-31.5kj程式控制全液压模锻锤(又称数控锤、程式控制锤)凭借其卓越的性能和先进的控制技术,成为模锻领域的重要装备。本文将围绕该设备的技术特点、工作原理、应用优势及发展趋势展开详细阐述。
一、设备概述
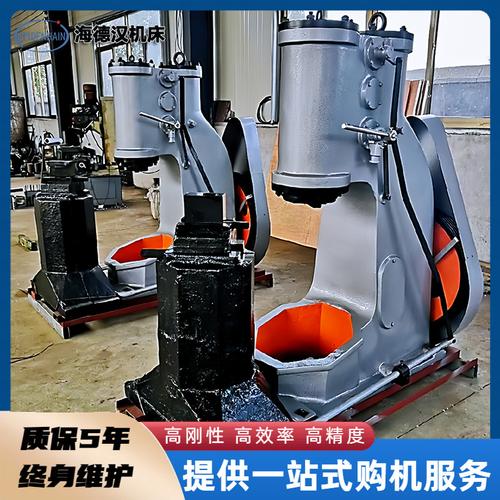
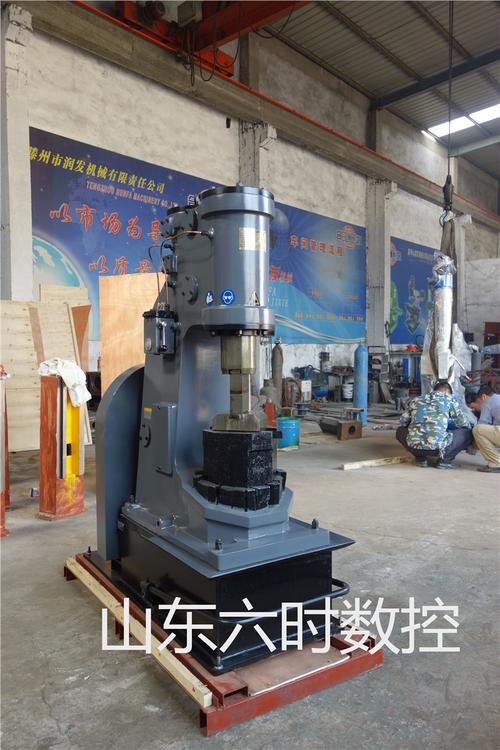
c88k-31.5kj程式控制全液压模锻锤是一种以液压为动力源、通过计算机程序实现精确打击控制的模锻锤。其打击能量为31.5千焦(kJ),属于中等吨位模锻设备,适用于中小型锻件的批量生产。与传统蒸汽-空气模锻锤相比,该设备取消了庞大的动力管网,采用全液压驱动,并引入数控技术,实现了打击能量、打击次数、锤头行程等参数的数字化设定与闭环控制。
二、核心技术特点
1. 程式控制与数控系统
设备搭载先进的PLC(可编程逻辑控制器)或工业计算机,操作者可通过人机界面输入锻造工艺参数。系统根据预设程序自动调节液压阀的开启时序与开度,从而精确控制锤头的打击能量和打击频率。每道工序的打击能量可单独设定,重复精度高,有效保证锻件一致性。
2. 全液压驱动
采用高压液压泵站与蓄能器组合,通过液压缸驱动锤头上下运动。液压系统具有过载保护功能,且能量利用率远高于蒸汽锤,节能效果显著。液压驱动使设备结构紧凑,无需外接蒸汽锅炉或空气压缩机,安装维护简便。
3. 31.5kJ打击能量
该打击能量可满足多数中小型模锻件的成形需求,如汽车连杆、齿轮坯、法兰、阀体等。配合程序控制,可实现轻打、重打、连打等多种打击模式,适应不同材料的变形抗力。
4. 高刚度机身与抗偏载能力
设备采用铸钢或钢板焊接的框架式机身,通过预应力拉杆紧固,整体刚度高。锤头与导轨间隙可调,抗偏载能力强,适合多模膛锻造,延长模具寿命。
三、工作原理
c88k-31.5kj模锻锤工作时,液压泵将高压油输入主油缸,推动锤头上升;当程序发出打击指令时,液压阀切换,油缸回油,锤头在重力与液压蓄能器释放能量的共同作用下快速下落,对坯料进行打击。打击能量的大小取决于锤头下落前的提升高度与液压系统压力,而这两者均由程序自动调节。每次打击后,系统可自动检测锤头位置并校正下一循环参数,确保工艺稳定性。
四、应用优势
1. 锻造质量高
程序控制使每次打击能量恒定,避免人为操作误差,锻件尺寸精度和表面质量明显提升,加工余量减小。
2. 生产效率高
可存储多套工艺程序,换模后调用相应程序即可快速投产。打击频率可达每分钟60~80次,适合大批量生产。
3. 节能环保
液压驱动无蒸汽排放,噪音低,且能量按需输出,比传统蒸汽锤节能30%~50%。
4. 操作与维护便捷
触摸屏操作,参数修改直观;液压系统集成度高,故障诊断功能可快速定位问题,减少停机时间。
五、典型应用场景
该设备广泛应用于汽车、摩托车、农机、五金工具、航空航天等行业的模锻车间。例如:
- 汽车变速箱齿轮坯的预锻与终锻;
- 手动工具(扳手、钳子)的模锻成形;
- 法兰、阀体等管道配件的批量生产;
- 合金钢、不锈钢等难变形材料的精密模锻。
六、发展趋势
随着工业4.0的推进,c88k-31.5kj程式控制全液压模锻锤正朝着更高程度的智能化发展:
- 集成锻造过程监控系统,实时采集打击力、温度、位移等数据;
- 与机器人上下料系统联动,实现无人化锻造单元;
- 采用伺服液压控制,进一步提高能效与控制精度;
- 基于云平台的远程运维与工艺优化。
c88k-31.5kj程式控制全液压模锻锤代表了现代模锻设备的发展方向,其将液压动力、程序控制与模锻工艺深度融合,为锻造企业提供了高精度、高效率、低能耗的解决方案。对于追求产品质量与生产柔性化的企业而言,选用此类数控锤将是提升竞争力的重要途径。
如若转载,请注明出处:http://www.hldcsb.com/product/5.html
更新时间:2026-10-24 02:01:27